آمادهسازی از زمان پذیرش بار آغاز میشود
کارِ یک مجموعه فرآوری صرفاً جمعآوری آهن نیست. کیفیت خروجی زمانی پایدار میشود که هر محموله از لحظه ورود بر اساس منشأ، مشخصات ظاهری، ترکیب احتمالی و مقصد مصرف طبقهبندی شود. بار مناسب فولادسازی ممکن است برای ریختهگری حساس یا یک گرید خاص گزینه مناسبی نباشد.
کنترل اولیه محموله
در پذیرش باید نسبت به اجسام بسته، مخازن، مواد قابل اشتعال، قطعات آلوده، رطوبت و ترکیب فلزات حساس بود. مواد مشکوک باید مطابق دستورالعملهای ایمنی و مقررات محلی از چرخه عادی خارج شوند؛ کارکنان نباید بدون آموزش و تجهیزات مناسب برای بازکردن یا برش آنها اقدام کنند.
تفکیک بر اساس کاربرد، نه فقط ظاهر
تفکیک مغناطیسی در جداسازی آهن و فولاد از بسیاری از مواد غیرفلزی کمک میکند؛ ولی تشخیص نوع آلیاژ و عناصر باقیمانده فقط با آهنربا ممکن نیست. برخی آلودگیها مانند مس و قلع میتوانند کنترل کیفیت فولاد را دشوار کنند. برای بارهای حساس، رهگیری منشأ و ابزارهای سنجش متناسب اهمیت دارند.
برش، پرس و ابعاد بار
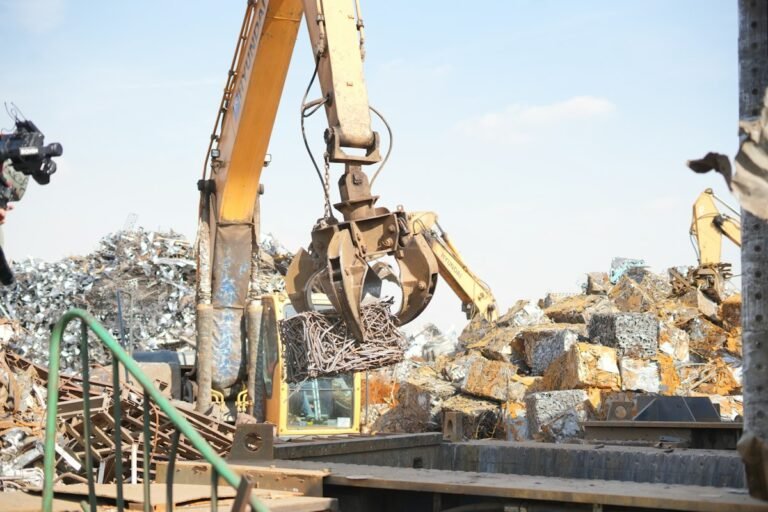
برش و پرس باید با محدودیتهای تجهیزات حمل و فرآیند شارژ کوره سازگار باشد. فشردهسازیِ بار بدون کنترل محتویات میتواند آلودگی را پنهان کند؛ از سوی دیگر قطعات بسیار بزرگ یا نامنظم ممکن است به آمادهسازی اضافه نیاز داشته باشند. معیار پذیرش باید بر مبنای توافق با مصرفکننده تعریف شود.
ثبت داده و بازخورد مصرفکننده
برای هر محموله کد رهگیری، تأمینکننده، دسته، نتیجه بازرسی، وزن ناخالص و خالص، عملیات انجامشده و مقصد ثبت شود. پس از ذوب نیز گزارش افت، مشکلات ناشی از بار و نتیجه کنترل کیفیت باید به واحد فرآوری بازگردد. بدون این حلقه بازخورد، بهبود کیفیت عمدتاً بر حدس متکی میماند.
جمعبندی
فرآوری حرفهای، زنجیرهای از کنترلهای مرحلهای است. کیفیت قابل تکرار زمانی ایجاد میشود که تعریف بار، اندازهگیری و استاندارد پذیرش مشخص و قابل پیگیری باشد.